メイカーのRiley氏は最近、ホットエンドが激しく損傷して放置されていた旧型のPrusa i3 FDM(熱溶解積層方式)3Dプリンターを引っ張り出してきた。彼はこの機械を電子ゴミ箱へ送る代わりに、独自の液体吐出システムを組み込むことを決意した。硬質プラスチックを押し出すためのツールだった機械が、流体を扱える先進的なプリンティングプラットフォームへと生まれ変わった。
役目を終えたハードウェアの多くは、スクラップ回収所で重さ換算で引き取られる運命をたどる。しかし、オープンソースアーキテクチャが残した標準化インターフェースこそが、マシンの寿命を延ばす基盤となった。物理的な破損はもはや廃棄を意味する終着点ではなく、まったく新しい用途へと転換するための契機となったのだ。
壊れたホットエンドを撤去、空気の代わりにサポート液を使う
従来のFDMプリンターは、溶融した熱可塑性樹脂を空気中へと押し出し、層状に重ねて冷却・固化させることで造形する。このアプローチは硬質プラスチックには極めて有効だ。しかし、材料を液体やソフトなハイドロゲルに変更した場合、空気中では自重を支えきれずに瞬時に崩壊してしまう。この制約を突破するため、Riley氏は「埋め込み型3Dプリント」(E3DP: Embedded 3D Printing)のコンセプトを導入し、空気の代わりに高密度のサポート液体を採用した。
具体的な改造工程では、破損したPrusaのホットエンドアセンブリを完全に取り外した。その代わりに取り付けられたのが、オープンソースのシリンジポンプ「Allstruder」だ。このポンプは粘度の高い流体を押し出すために設計されており、精密な推力を発揮する。同時に、制御基板は新しいモーターと吐出シーケンスに対応するためCaribou Duet 3に交換された。故障箇所を市販のオープンソースコンポーネントで置き換えるだけなので、ハードウェア再構築のコストは極めて低く抑えられた。
このモジュール構造によるプラグ&プレイ性こそが、オープンソースハードウェアの寿命を半永久的に延ばす原動力だ。マザーボードやステッピングモーターが健全である限り、最終的なツールヘッドを付け替えるだけで、プラスチック積層機から流体加工プラットフォームへと変貌を遂げられる。
アカデミアの先端研究をガレージで再現
一般のメイカーが自作改造を試みる以前から、E3DP技術は学術界で何世代にもわたる検証を重ねてきた。2026年、Rongji Tang氏らは『Frontiers in Materials』誌の総説論文でE3DPの技術フロンティアを整理し、造形品質の制御、サポート材の種類、その再利用性といったコアな課題を網羅した。この技術はソフトロボティクス、生体組織プリント、マイクロ流体チップ製造といった分野で莫大な商用化ポテンシャルを秘めている。
流体の種類によって吐出の難易度は天と地ほど異なる。特にニュートン流体を安定してプリントすることは長年の難題であり、Hejoon Jun氏らは2025年の『Applied Materials & Interfaces』論文でその物理的限界を指摘した。2026年にはMin Ye氏らが『International Journal of Extreme Manufacturing』において生体組織プリントの課題に挑み、「EPICS」と呼ばれる自己修復型サポート媒体を提案している。
Riley氏の試みは、研究用高額機器の壁を打ち破った。数百万円規模の実験設備でしか扱えなかった技術を、ジャンク品同然の数百ドルの民生用3Dプリンターへと直接引き降ろしたのだ。オープンソースエコシステムとメイカー精神が、最先端研究室と裏庭のガレージとの間に横たわっていた機材の隔たりを埋めてみせた。
40分の作業限界:時間が最大の変数になる
ハードウェアの骨組みが整うと、次の課題は材料科学と物理法則へと移った。Riley氏が最初のキャリブレーションに使ったのは、手に入りやすいクリームチーズだった。安価で掃除しやすく、ステッピングモーターの推力やヘッドの移動速度を調整するのに格好の素材だ。機構が正常に動くことを確かめた後、彼は市販のヘアジェルをサポート浴として、2液性エポキシ樹脂のプリントに着手した。
混合された2液性エポキシ樹脂の可使時間(ポットライフ)はわずか40分しかない。マシンはその時間内にシリンジの中身を正確に吐出しきらなければならない。空気を液体サポート浴に置き換えたことで、FDMの物理法則は根本から一変した。使える材料の選択肢は一気に広がったものの、時間は極めてシビアな変数となった。吐出速度、粘度、硬化スピードの3要素を、40分という狭い窓の中で完璧に釣り合わせる必要がある。わずかな遅れでもシリンジノズルが完全に固着してしまうからだ。
さらに、ヘアジェルとエポキシ樹脂の相性が悪く、押し出しの挙動が制御不能に陥った。そのため、最終的なプリント材料には、硬化時間により余裕のあるSylgard 184シリコーンエラストマーが選ばれた。
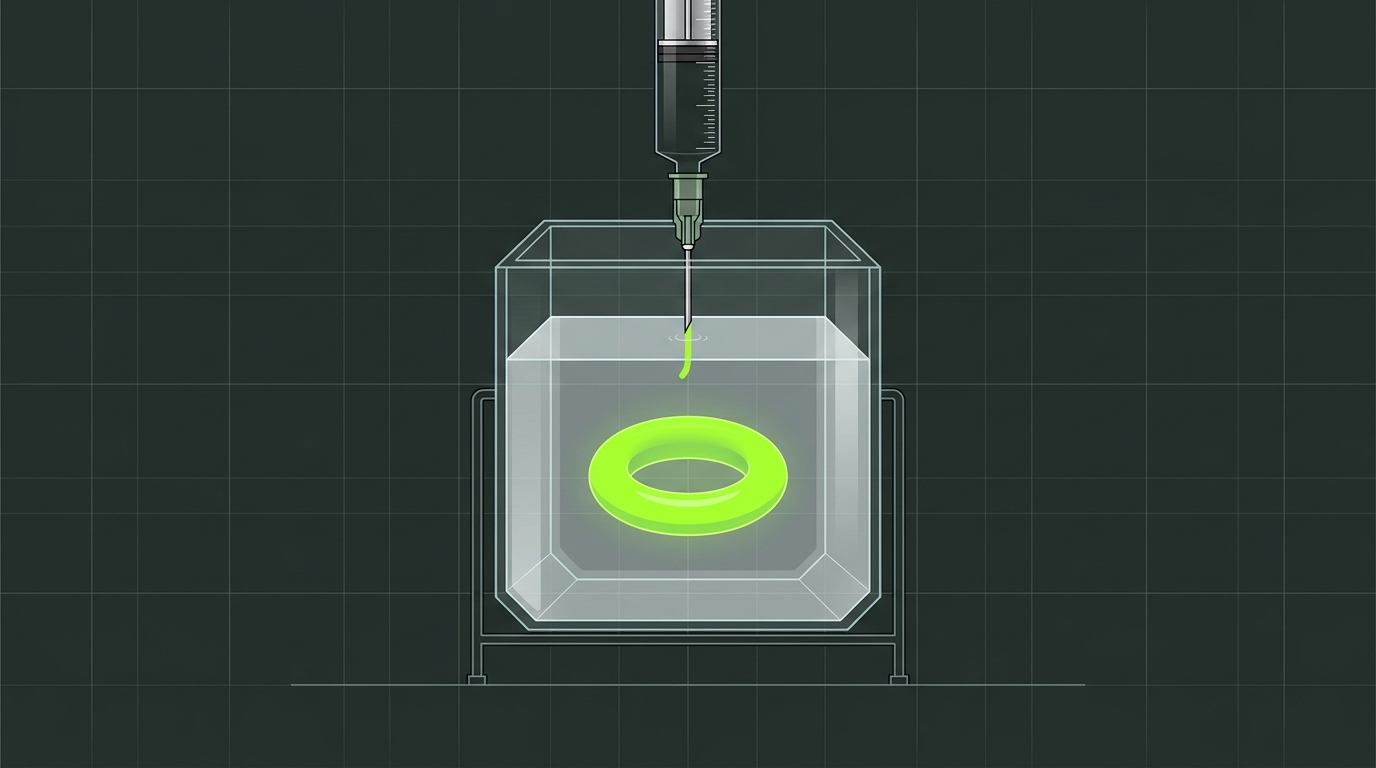
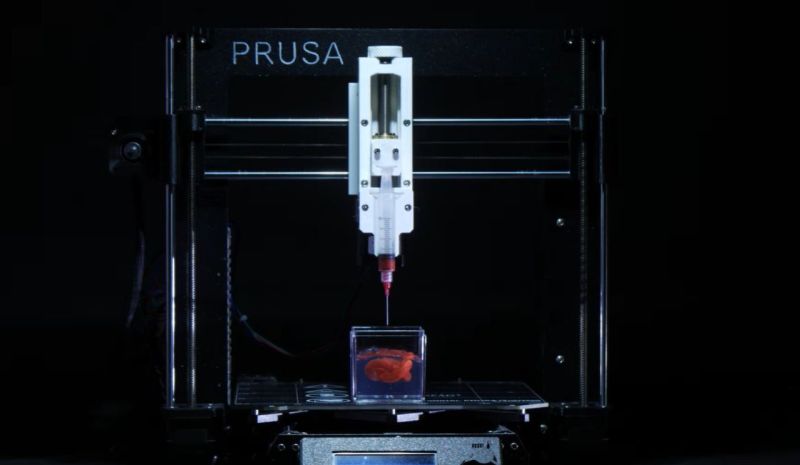 図:ヘアジェルをサポート材にしたシリコーンの造形プロセス。出典:Hackaday
異分野素材の組み合わせが硬化プロセスを阻む
マシンはヘアジェルのサポート液中で、シリコーンによる三重トーラス構造を押し出すことに成功した。透明なジェルの中でシリコーンは崩れることなく形状を保ち、空間制御の精度が証明された。しかし数日経っても、シリコーンは半流動体の粘着質な状態のままで、本来期待されていた弾性ゴムの質感には到達しなかった。
ヘアジェルに含まれる何らかの化学添加物が、シリコーンの白金触媒硬化反応を阻害(硬化不良)してしまったのだ。これこそが民生用資材を本来の目的外で転用する際に生じる「隠れた技術的コスト」である。日常のパーソナルケア用品に含まれる複雑な配合成分が、機能性ポリマーに対してどのような触媒作用や阻害作用を及ぼすかを事前に見極めるのは極めて困難だ。
液体3Dプリントの真のハードルは、装置の制御精度ではなく、サポート媒体とプリント素材との化学的相性にある。制御のズレはファームウェアのコード修正で補正でき、モーターの軌跡はミクロン単位で正確に追従する。しかし、高分子材料の化学反応だけは、一切の妥協を許してくれない。
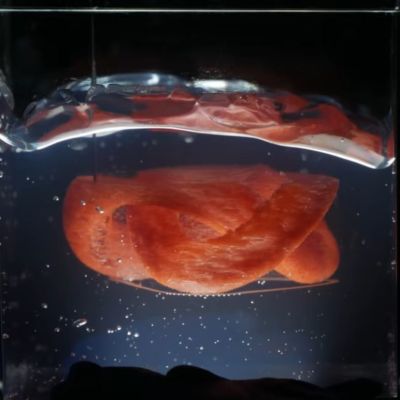 図:完全硬化しなかったシリコーンのトーラス構造。出典:Hackaday
文鎮化していたPrusa i3は、最先端の液体3Dプリント実験プラットフォームへと生まれ変わった。オープンソースハードウェアに絶対的な寿命の終わりはない。シリンジと制御ボードさえ手に入れば、焼き付いたマシンでも未知の領域で新たな任務を引き継ぐことができる。基本フレームが物理的に折れない限り、オープンハードウェアの性能の上限を決めるのは、マザーボードに差し込まれたモジュールと、交換されたエンドエフェクターの可能性だけなのだ。
参考リンク:
- Hackaday 報道