메이커 Riley는 최근 핫엔드가 심하게 손상된 채 방치되어 있던 구형 Prusa i3 FDM(Fused Deposition Modeling) 3D 프린터를 꺼내 들었다. 그는 이 고장 난 기기를 전자 폐기물 처리장에 버리는 대신, 새로운 액체 분출 시스템을 장착하기로 했다. 딱딱한 플라스틱 필라멘트를 녹여 짜내던 기계가 유체를 정밀하게 출력하는 첨단 플랫폼으로 재탄생한 것이다.
버려진 하드웨어의 결말은 보통 무게 단위로 고철상에 팔려 나가는 것이다. 하지만 오픈소스 아키텍처가 남겨둔 표준 인터페이스는 기기의 수명을 연장하는 든든한 밑바탕이 되었다. 하드웨어의 물리적 파손은 더 이상 기기의 죽음이 아니라, 새로운 작동 방식으로 역할을 전환하는 계기가 된다.
고장 난 핫엔드 철거, 공기 대신 지지 용액을 채우다
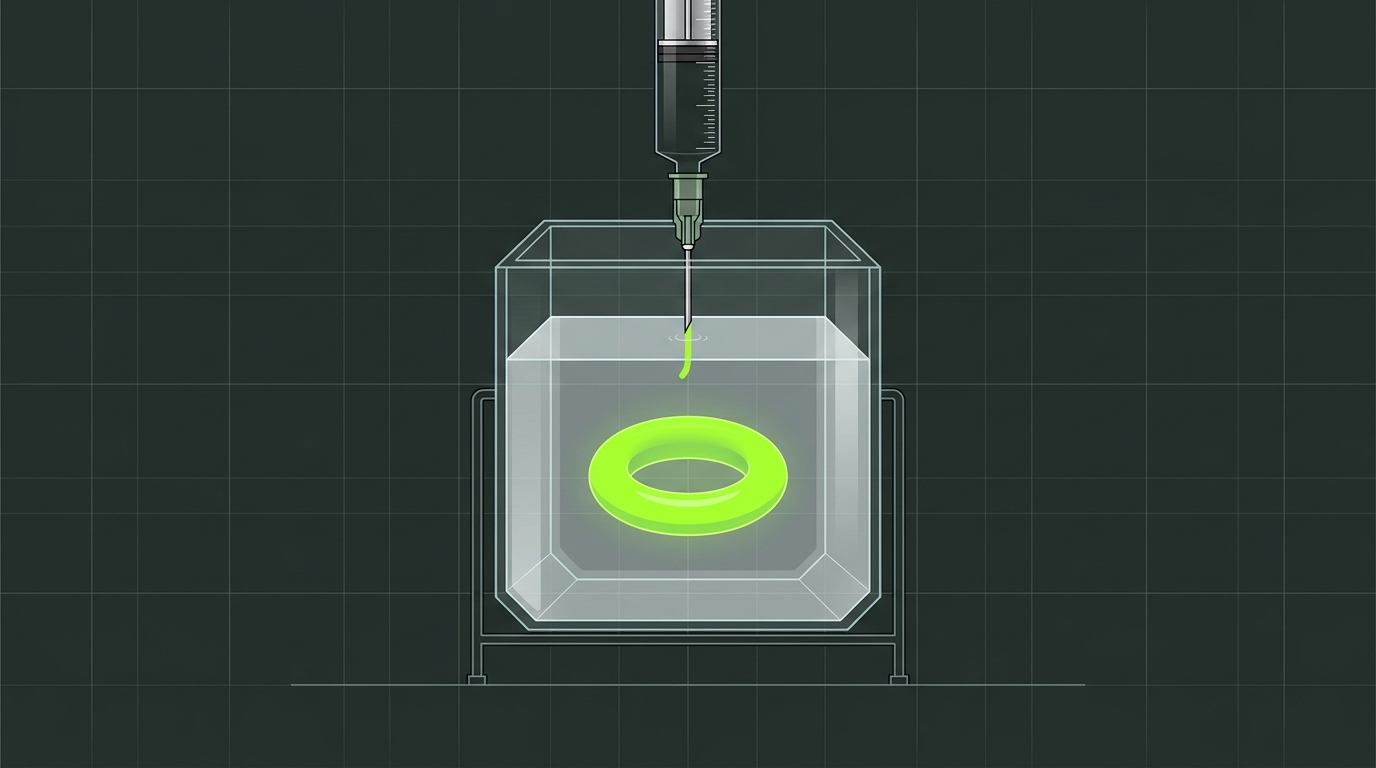
전통적인 FDM 프린터는 가열된 열가소성 플라스틱을 공기 중에 압출하고, 층층이 쌓이면서 식는 과정으로 형상을 만든다. 이 방식은 단단한 소재에는 매우 적합하다. 하지만 출력 재료를 액체나 부드러운 하이드로겔로 바꾸면, 공기 중에서는 자중을 버티지 못하고 순식간에 무너져 내린다. 이 한계를 극복하기 위해 Riley는 임베디드 3D 프린팅(E3DP, Embedded 3D Printing) 개념을 도입했다. 공기 대신 밀도 높은 지지 용액을 채워 넣은 것이다.
구체적인 개조 과정에서 그는 고장 난 Prusa의 핫엔드 어셈블리를 완전히 제거했다. 그 자리에는 고점도 유체를 밀어내기 위해 정밀한 추진력을 제공하도록 설계된 오픈소스 주사기 펌프인 Allstruder가 장착되었다. 동시에 제어 보드는 새로운 모터 구동과 압출 로직을 지원하는 Caribou Duet 3로 교체되었다. 기존의 망가진 모듈을 시중의 오픈소스 부품으로 대체했기 때문에 하드웨어 재구성 비용은 매우 낮았다.
이러한 모듈식 탈부착 구조는 오픈소스 하드웨어의 수명이 무한히 연장될 수 있는 핵심 이유다. 메인보드와 스텝 모터가 멀쩡하다면 최종 작동부만 교체함으로써 플라스틱 압출기에서 유체 가공 플랫폼으로 완전히 변신할 수 있다.
학계의 첨단 연구를 일상의 오픈소스로 재현하다
개인 메이커들이 개조에 뛰어들기 전부터 E3DP 기술은 이미 학계에서 수차례 발전해 왔다. 2026년 Rongji Tang 연구진은 《Frontiers in Materials》에 발표한 논문에서 E3DP의 기술적 최전선을 체계적으로 정리하며, 출력 품질 제어와 지지체 재료의 종류 및 재사용성 등 핵심 과제를 짚었다. 이 기술은 소프트 로보틱스, 생체 조직 프린팅, 미세유체 칩 제작 등 다양한 분야에서 거대한 상용화 잠재력을 지니고 있다.
유체의 특성에 따라 출력 난이도는 천차만별이다. 특히 뉴턴 유체의 안정적인 출력은 오랜 난제였으며, Hejoon Jun 연구진은 2025년 《Applied Materials & Interfaces》 논문에서 물리적 한계를 지적했다. 2026년에는 Min Ye 연구진이 《International Journal of Extreme Manufacturing》에서 생체 조직 출력의 과제를 탐구하며 EPICS라는 자가 치유형 지지 매질 방식을 제안하기도 했다.
Riley의 개조 작업은 값비싼 연구 장비의 진입 장벽을 무너뜨렸다. 수천만 원을 호가하는 실험실급 기술을 수백 달러짜리 폐기 직전 소비자용 3D 프린터에 성공적으로 이식한 것이다. 오픈소스 생태계와 메이커 정신이 첨단 연구소와 차고 공방 사이에 존재하던 장비 격차를 좁혀냈다.
40분의 가사 시간, 시간이 결정적 변수가 되다
하드웨어 뼈대가 완성된 후 진짜 승부처는 재료공학과 물리 법칙으로 옮겨갔다. Riley가 처음 보정에 사용한 재료는 구하기 쉬운 크림치즈였다. 저렴하고 청소하기 쉬워 스텝 모터의 추력과 이동 속도를 조율하기에 가장 적합한 물리 실험 재료였기 때문이다. 기계적 구조가 정상 작동하는 것을 확인한 후, 그는 시판 헤어젤을 지지체로 삼아 2액형 에폭시 수지 출력을 시도했다.
혼합된 2액형 에폭시 수지의 가사 시간(pot life)은 단 40분에 불과했다. 기계는 이 시간 안에 주사기를 정확히 비워내야만 했다. 공기를 지지 용액으로 바꿈으로써 FDM의 물리 법칙은 완전히 뒤바뀌었다. 사용 가능한 재료의 폭은 획기적으로 넓어졌지만, 시간이라는 냉혹한 변수가 추가되었다. 압출 속도, 액체 점도, 경화 시간이 40분이라는 촉박한 창 안에서 완벽한 균형을 이뤄야 했으며, 조금만 지체되어도 주사기 노즐이 굳어 막혀버릴 위험이 있었다.
설상가상으로 헤어젤과 에폭시 수지 간의 화학적 상용성이 떨어져 압출 흐름을 제어하기 어려웠다. 결국 최종 실험 재료는 경화 시간에 여유가 있는 Sylgard 184 실리콘 엘라스토머로 변경되었다.
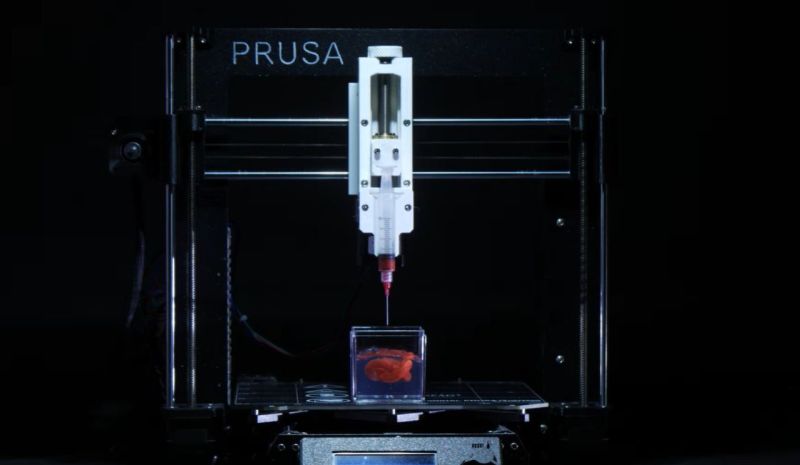 그림: 헤어젤 지지체 안에서 진행되는 실리콘 프린팅 과정. 출처: Hackaday
이종 소재의 결합이 경화 과정을 가로막다
개조된 기계는 투명한 헤어젤 지지체 안에서 실리콘으로 삼중 토러스 구조를 무너짐 없이 성공적으로 압출해 냈다. 공간 제어 능력은 완벽하게 입증되었다. 하지만 며칠이 지나도 실리콘은 여전히 끈적거리는 반유체 상태를 유지했으며, 당초 기대했던 탄력 있는 고무 재질로 굳지 않았다.
헤어젤에 들어있던 특정 화학 첨가물이 실리콘의 백금 촉매 경화 반응을 방해한 탓이었다. 이것이 바로 소비자용 공산품을 다른 용도로 변칙 적용할 때 발생하는 숨겨진 기술적 비용이다. 일상 화장품에 함유된 복잡한 성분들이 고분자 신소재와 만나 어떤 촉매나 억제 작용을 일으킬지는 사전에 예측하기 어렵다.
액체 3D 프린팅의 진짜 문턱은 기계의 제어 정밀도가 아니라 지지 매질과 출력 소재 간의 화학적 상용성에 있다. 모터의 구동 정밀도는 펌웨어 코드로 미세하게 조율할 수 있고 이동 궤적은 마이크로미터 단위까지 맞출 수 있다. 하지만 고분자 소재의 기초 화학 반응은 그 어떤 타협도 허용하지 않는다.
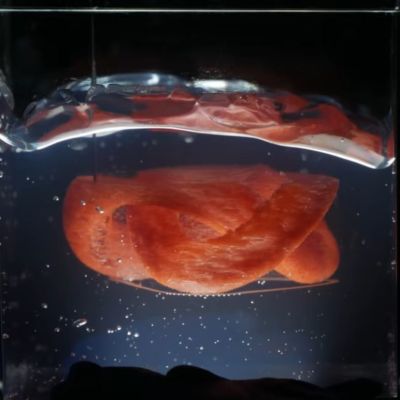 그림: 완전히 경화되지 않은 실리콘 토러스. 출처: Hackaday
폐기 직전의 Prusa i3는 첨단 액체 3D 프린팅 실험 플랫폼으로 거듭났다. 오픈소스 하드웨어에는 정해진 수명의 끝이 없다. 메이커가 주사기와 제어 보드를 쥐는 순간, 망가진 기기는 새로운 차원에서 또 다른 임무를 맡게 된다. 핵심 구동축이 닳아 없어지기 전까지 오픈 하드웨어의 성능 한계는 메인보드에 꽂히는 모듈과 교체된 작동부의 가능성에 달려 있을 뿐이다.
참고 링크:
- Hackaday 보도