Maker Riley kramte kürzlich einen älteren Prusa i3 FDM-3D-Drucker hervor, dessen Hotend irreparabel zerstört war. Statt das ausgemusterte Gerät auf dem Elektroschrott zu entsorgen, entschied er sich für einen radikalen Umbau: Er stattete die Maschine mit einem maßgeschneiderten Flüssigkeits-Dosiersystem aus. Aus einem Gerät, das einst starre thermoplastische Kunststoffe schmolz, entstand eine hochentwickelte Plattform zur additiven Fertigung von Fluiden.
Ausgemusterte Hardware landet allzu oft nach Kilopreis auf dem Recyclinghof. Bei quelloffenen Geräten garantieren jedoch die standardisierten Schnittstellen der modularen Architektur eine dauerhafte Lebensverlängerung. Ein Hardware-Defekt ist hier kein Todesurteil, sondern die Gelegenheit, die Maschine für völlig neue Aufgaben umzurüsten.
Defektes Hotend raus: Stützflüssigkeit ersetzt die Luft
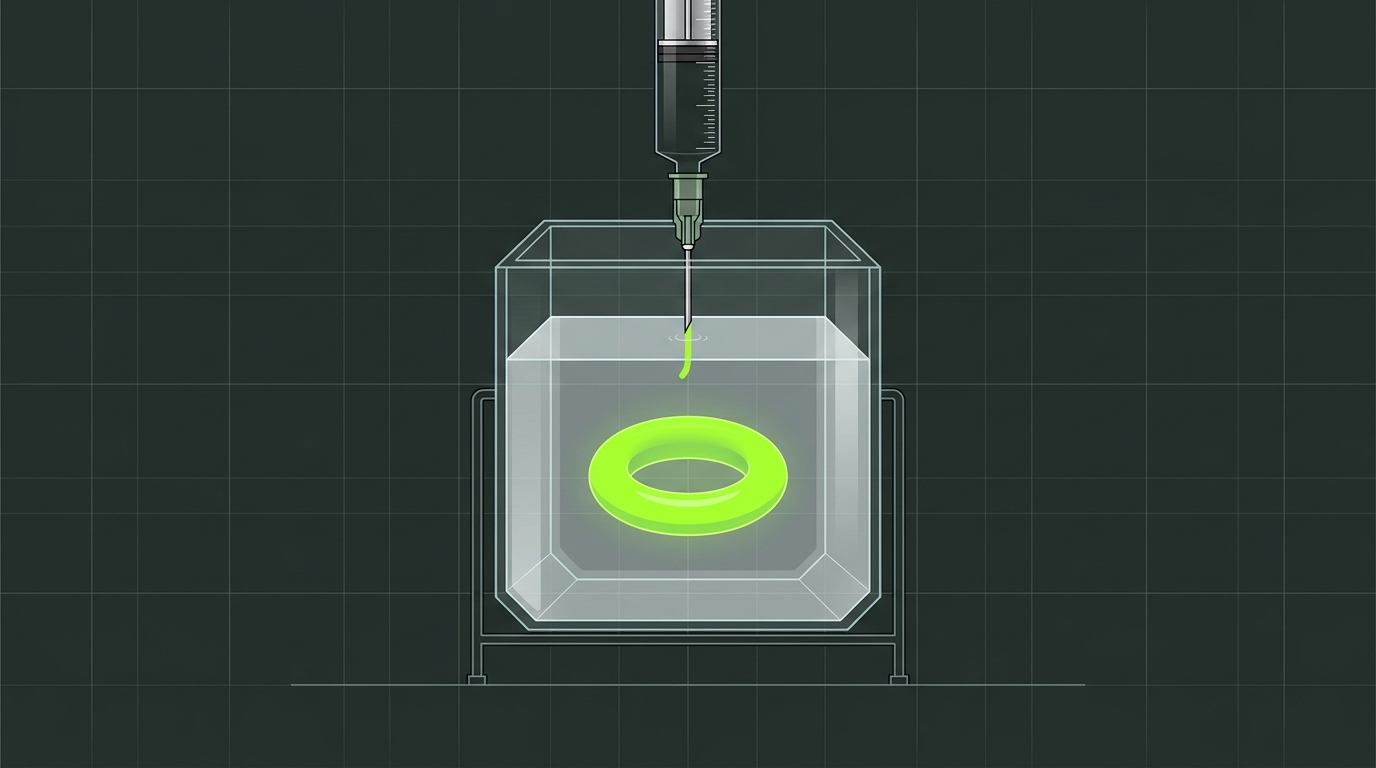
Klassische FDM-Drucker extrudieren geschmolzenen Kunststoff in die Umgebungsluft; das Material kühlt Schicht für Schicht ab und behält so seine Form. Für feste Werkstoffe funktioniert das hervorragend. Ersetzt man den Druckstoff jedoch durch Flüssigkeiten oder weiche Hydrogele, kollabiert das Gebilde an der Luft augenblicklich unter seinem eigenen Gewicht. Um dieses physikalische Hindernis zu überwinden, setzte Riley auf das Verfahren des eingebetteten 3D-Drucks (Embedded 3D Printing, E3DP): Ein hochviskoses Stützbad ersetzt die Umgebungsluft.
Für den eigentlichen Umbau entfernte er die zerstörte Prusa-Hotend-Baugruppe vollständig. An ihre Stelle trat eine quelloffene Spritzenpumpe vom Typ Allstruder, die speziell für die hochpräzise volumetrische Dosierung zähflüssiger Substanzen entwickelt wurde. Das originale Steuerboard wich einem Caribou Duet 3, um die neue Schrittmotoren- und Extrusionslogik anzusteuern. Da Standardkomponenten aus dem Open-Source-Ökosystem zum Einsatz kamen, blieben die Umbaukosten minimal.
Diese modulare Steckbarkeit ist das Fundament für die potenziell unbegrenzte Lebensdauer von Open-Source-Hardware. Rahmen, Achsen und Schrittmotoren funktionierten weiterhin einwandfrei. Durch den einfachen Austausch des Endeffektors verwandelte sich der Kunststoffextruder in eine vielseitige Verarbeitungsstation für Flüssigkeiten.
Spitzenforschung in der heimischen Werkstatt reproduziert
Bevor Maker das E3DP-Verfahren in ihren Werkstätten aufgriffen, wurde es in der akademischen Forschung über Jahre hinweg verfeinert. In einer 2026 in Frontiers in Materials veröffentlichten Übersichtsarbeit fassten Rongji Tang und Kollegen den aktuellen Stand der Technik zusammen – von der Druckqualitätskontrolle über geeignete Matrixmedien bis hin zu deren Wiederverwendbarkeit. Das Verfahren birgt enormes wirtschaftliches Potenzial für Soft-Robotik, künstliches Gewebe (Bioprinting) und mikrofluidische Chips.
Je nach rheologischen Eigenschaften variiert der Schwierigkeitsgrad des Drucks enorm. Insbesondere newtonsche Flüssigkeiten zuverlässig zu verdrucken, gilt als große Herausforderung; Hejoon Jun et al. untersuchten die physikalischen Grenzen hierfür 2025 in Applied Materials & Interfaces. 2026 gingen Min Ye et al. im International Journal of Extreme Manufacturing noch einen Schritt weiter und präsentierten mit EPICS ein selbstheilendes Stützmedium für den Druck lebender Zellen.
Rileys Hack überwindet die finanzielle Einstiegshürde teurer Spezialapparaturen. Er übertrug Methoden, die bislang fünfstelligen Laboraufbauten vorbehalten waren, direkt auf einen ausgemusterten Desktop-Drucker der 500-Dollar-Klasse. Das Open-Source-Ökosystem und der Maker-Gedanke schließen so die instrumentelle Kluft zwischen Spitzenforschung und Hobbywerkstatt.
40 Minuten Verarbeitungszeit: Der Faktor Zeit wird kritisch
Nach Fertigstellung der mechanischen Basis verlagerten sich die zentralen Hürden in Richtung Materialwissenschaft und Rheologie. Für seine ersten Kalibrierungstests griff Riley zu gewöhnlichem Frischkäse – einem günstigen, leicht zu reinigenden Testmaterial, das sich ideal für die Justierung von Vorschubkraft und Verfahrgeschwindigkeit eignete. Nach erfolgreicher mechanischer Kalibrierung nutzte er handelsübliches Haargel als Stützbad, um ein Zweikomponenten-Epoxidharz zu verarbeiten.
Angemischtes 2K-Epoxidharz besitzt eine Topfzeit von lediglich 40 Minuten. Innerhalb dieses Zeitfensters muss die Spritze präzise geleert werden. Das Ersetzen von Luft durch ein Stützbad verändert die physikalischen Rahmenbedingungen grundlegend. Zwar wächst die Auswahl verarbeitbarer Materialien drastisch, doch die Zeit wird zum unerbittlichen limitierenden Faktor. Extrusionsgeschwindigkeit, Viskosität und Aushärtungskinetik müssen innerhalb dieser 40 Minuten perfekt harmonieren. Jede Verzögerung führt unweigerlich zur Verstopfung der Dosiernadel.
Da sich das Haargel chemisch kaum mit dem Epoxidharz vertrug, geriet der Extrusionsfluss völlig unkontrollierbar. Schließlich wechselte Riley auf das Silikon-Elastomer Sylgard 184, das eine deutlich tolerantere Verarbeitungszeit bietet.
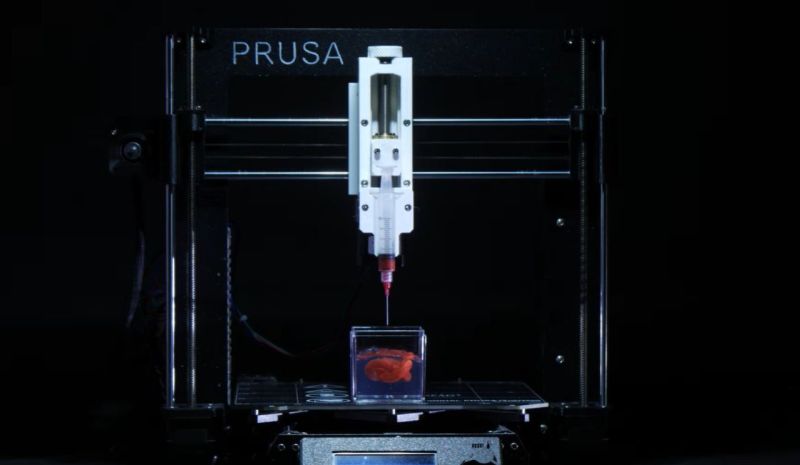 Abb.: Silikondruck im Haargel-Stützbad. Quelle: Hackaday
Unerwartete Chemie blockiert den Aushärtungsprozess
Die modifizierte Maschine extrudierte erfolgreich eine dreifache Torus-Struktur aus Silikon, die ohne abzusacken im transparenten Haargel schwebte – ein klarer Beweis für die räumliche Präzision der Bewegungssteuerung. Doch selbst nach mehreren Tagen blieb das Silikon zähflüssig und klebrig, statt zu dem erhofften festen Gummi auszuhärten.
Chemische Zusätze im handelsüblichen Haargel hatten die Platinkatalyse des Silikons vergiftet und die Vernetzung gestoppt. Das veranschaulicht die verdeckten Risiken beim Zweckentfremden von Konsumgütern: Alltägliche Kosmetikartikel enthalten komplexe Mischungen aus Tensiden, Konservierungsmitteln und Duftstoffen, deren katalytische oder inhibierende Wirkung auf technische Polymere kaum vorhersehbar ist.
Die eigentliche Hürde beim Flüssigkeitsdruck liegt weniger in der mechanischen Führungsgenauigkeit als in der chemischen Verträglichkeit zwischen Stützmedium und Extrudat. Steuerungsfehler lassen sich per Firmware-Code beheben, und Schrittmotoren arbeiten auf den Mikrometer genau. Doch die grundlegende Polymerchemie kennt keine Kompromisse.
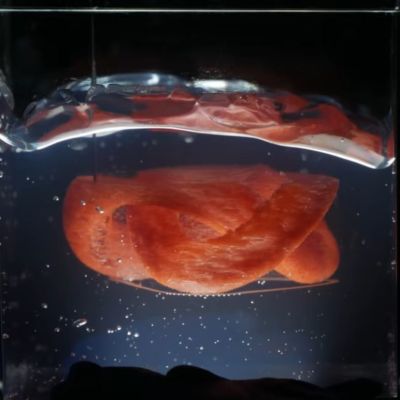 Abb.: Nicht vollständig ausgehärteter Silikon-Torus. Quelle: Hackaday
Ein defekter Prusa i3 wurde so zur Experimentierplattform für hochmodernen Flüssigkeits-3D-Druck. Open-Source-Hardware besitzt kein festes Ablaufdatum. Ausgestattet mit Spritzenpumpe und offenem Steuerboard können ausrangierte Geräte in ganz neuen Einsatzbereichen weiterarbeiten. Solange die Führungen nicht verschlissen sind, wird die Leistungsgrenze offener Hardware allein durch die Module bestimmt, die auf dem Mainboard Platz finden.
Referenz-Links:
- Hackaday-Bericht