Le maker Riley a récemment exhumé une ancienne imprimante 3D FDM (dépôt de fil fondu) Prusa i3 dont la tête d’extrusion (hotend) était irrémédiablement détruite. Plutôt que de vouer l’appareil à la benne à déchets électroniques, il a choisi de le métamorphoser en lui greffant un système inédit de distribution de fluides. Une machine conçue à l’origine pour fondre du plastique rigide est ainsi devenue un dispositif sophistiqué dédié à l’impression de matériaux liquides.
Le destin du matériel informatique en panne se résume trop souvent au rachat au kilo chez le ferrailleur. Ici, les interfaces modulaires et standardisées de l’écosystème open source ont offert une garantie fondamentale de longévité. Une défaillance matérielle n’était plus une sentence définitive, mais l’occasion d’adapter la machine à un rôle radicalement nouveau.
Retirer le hotend endommagé : remplacer l’air par un bain de support
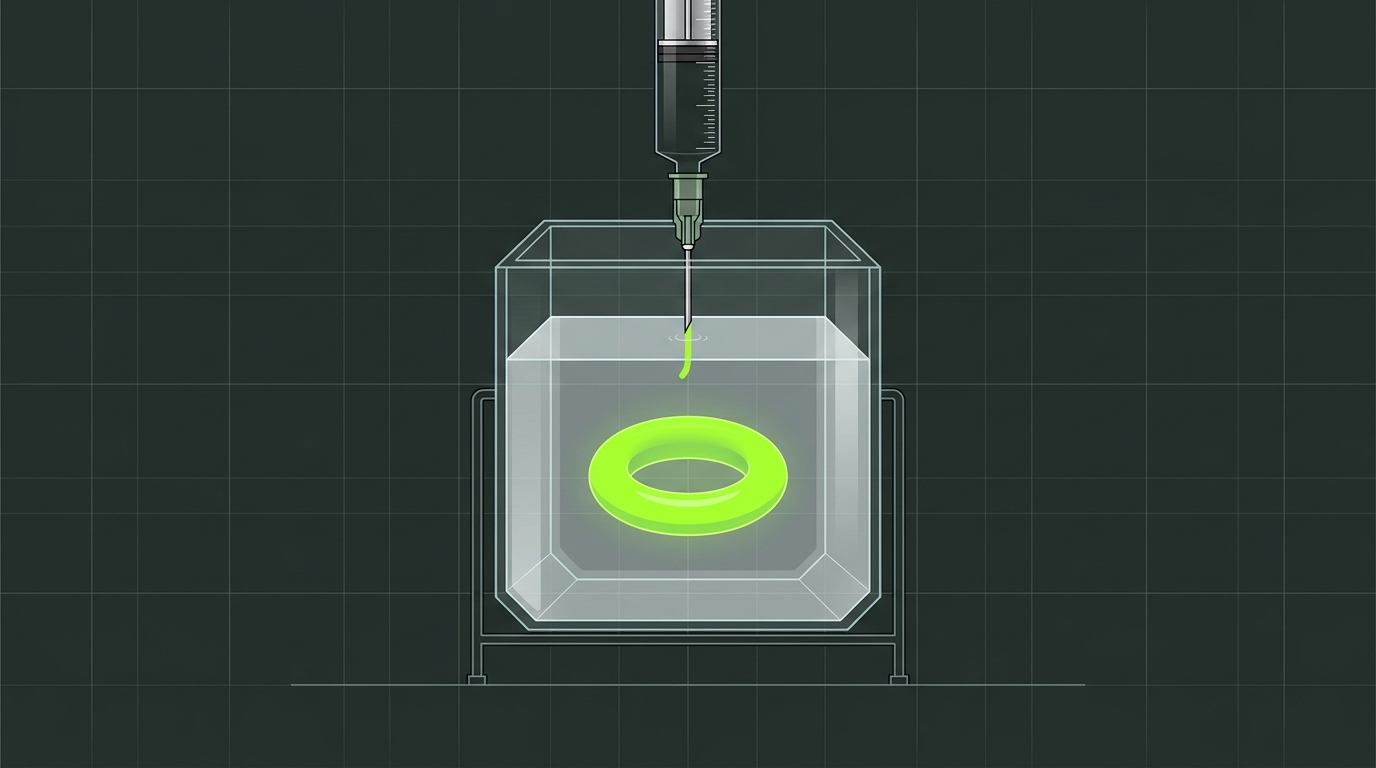
Les imprimantes FDM conventionnelles déposent des thermoplastiques fondus dans l’air ambiant, s’appuyant sur un refroidissement rapide et l’empilement couche par couche pour maintenir la géométrie. Si cette méthode convient parfaitement aux polymères rigides, elle devient impraticable dès que le matériau devient liquide ou sous forme d’hydrogel souple : sans soutien, la structure s’effondre instantanément sous l’effet de la gravité. Pour contourner cet obstacle, Riley a adopté le principe de l’impression 3D immergée (E3DP, Embedded 3D Printing), substituant à l’air ambiant un bain de support liquide à haute densité.
Sur le plan pratique, il a retiré l’ensemble du bloc chauffant endommagé de la Prusa. À sa place est venu s’installer un pousse-seringue open source Allstruder, spécialement étudié pour extruder des fluides visqueux avec une grande rigueur volumétrique. La carte mère d’origine a été remplacée par une Caribou Duet 3 afin de gérer les nouveaux moteurs pas à pas et les cinématiques d’extrusion. Grâce aux briques modulaires disponibles dans la communauté open source, le coût de cette transformation matérielle est resté dérisoire.
Cette modularité prête à l’emploi constitue le socle de la durée de vie quasi infinie du matériel ouvert. Dès lors que le châssis et les moteurs pas à pas demeurent fonctionnels, remplacer l’effecteur terminal suffit à métamorphoser un simple extrudeur de plastique en une plateforme d’usinage de fluides.
La recherche académique répliquée dans un atelier maker
Bien avant que les makers ne s’emparent de cette technique, l’E3DP avait fait l’objet d’années de recherches universitaires. En 2026, Rongji Tang et ses collègues ont dressé un état des lieux complet dans la revue Frontiers in Materials, abordant la maîtrise de la qualité d’impression, les typologies de matrices de support et leur réutilisabilité. Le procédé ouvre des perspectives commerciales considérables dans les domaines de la robotique souple, de la bio-impression de tissus vivants et de la microfluidique.
D’un fluide à l’autre, la difficulté d’extrusion change du tout au tout. La déposition régulière de fluides newtoniens demeure un défi physique majeur, comme le soulignaient Hejoon Jun et ses coauteurs dans un article de 2025 paru dans Applied Materials & Interfaces. En 2026, Min Ye et al. ont repoussé les limites dans l’International Journal of Extreme Manufacturing en concevant un milieu de support auto-cicatrisant baptisé EPICS pour l’impression de cellules vivantes.
La réalisation de Riley a brisé la barrière financière des équipements de laboratoire. Il a transposé des méthodes réservées jusqu’alors à des bancs d’essai scientifiques très onéreux sur une imprimante grand public de récupération à moins de 500 dollars. L’écosystème open source et la culture maker comblent ainsi le fossé matériel qui séparait les laboratoires de pointe des ateliers de garage.
Fenêtre de tir de 40 minutes : le temps devient l’inconnue critique
Une fois la cinématique matérielle stabilisée, le véritable goulot d’étranglement s’est déplacé vers la rhéologie et la physique des matériaux. Pour ses premiers étalonnages, Riley a utilisé du fromage frais à tartiner — un ingrédient bon marché et facile à nettoyer, parfait pour calibrer la poussée du moteur et les vitesses de déplacement. Les mouvements mécaniques validés, il a employé du gel capillaire du commerce comme bain de support pour imprimer de la résine époxy bicomposant.
Une fois mélangée, la résine époxy ne dispose que d’une durée pratique d’utilisation (pot life) de 40 minutes à peine. L’imprimante doit impérativement vider la seringue avec exactitude dans cet intervalle. Remplacer l’air par un bain de support liquide bouleverse totalement les règles physiques du FDM. L’éventail des matériaux s’élargit spectaculairement, mais le temps devient une contrainte impitoyable. Débit, viscosité et polymérisation doivent trouver un équilibre parfait en l’espace de 40 minutes, sous peine de voir la buse se bloquer définitivement.
De surcroît, la faible compatibilité chimique entre le gel pour cheveux et l’époxy a rendu l’écoulement très instable. Riley a finalement réorienté ses tests vers l’élastomère de silicone Sylgard 184, doté d’une fenêtre de polymérisation bien plus permissive.
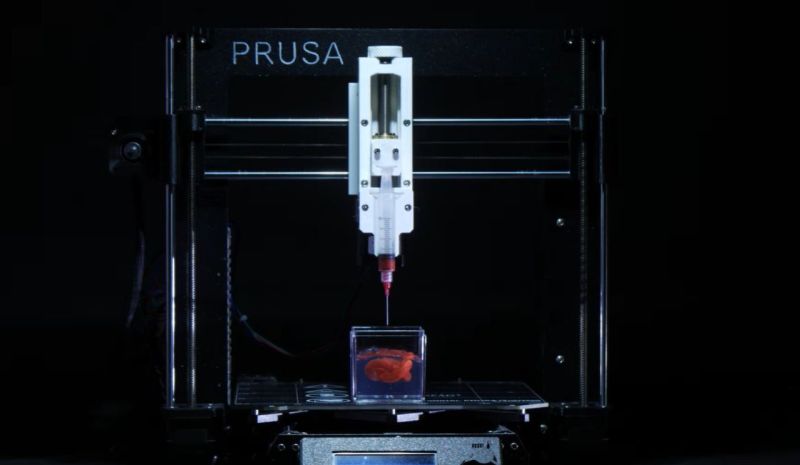 Figure : Impression de silicone suspendu dans un bain de gel. Source : Hackaday
Une incompatibilité chimique inattendue bloque la polymérisation
L’imprimante a réussi à déposer une géométrie complexe de triple tore en silicone, parfaitement suspendue au sein du gel capillaire transparent sans affaissement, confirmant la rigueur du contrôle spatial de la machine. Pourtant, après plusieurs jours de repos, le silicone est demeuré à l’état de gelée visqueuse et poisseuse, sans jamais atteindre la consistance élastique et ferme attendue.
Certains additifs contenus dans le gel capillaire avaient empoisonné le catalyseur au platine indispensable à la réticulation du silicone. Cet écueil illustre le coût technique invisible inhérent au détournement de produits de grande consommation : les cosmétiques d’usage courant renferment des cocktails d’agents de surface et de conservateurs dont l’impact catalytique ou inhibiteur sur les polymères techniques s’avère quasi impossible à anticiper.
Le véritable défi de l’impression 3D liquide ne réside donc pas dans la commande numérique, mais dans la compatibilité chimique entre le bain d’immersion et le fluide extrudé. Les écarts cinématiques se corrigent dans le micrologiciel et les moteurs obéissent au micromètre près. En revanche, la chimie macromoléculaire fondamentale ne tolère aucun compromis.
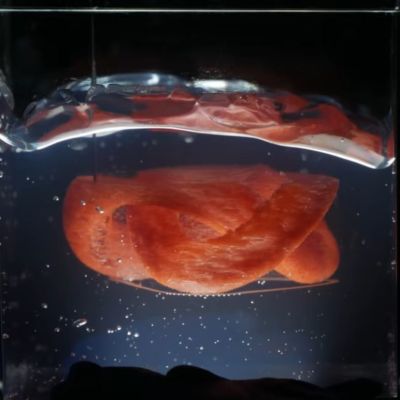 Figure : Le tore en silicone incomplètement polymérisé. Source : Hackaday
Une Prusa i3 promise au rebut s’est muée en banc d’essai précurseur pour l’impression 3D liquide. Le matériel open source ne connaît pas d’obsolescence programmée. Dès lors qu’un bidouilleur manie un pousse-seringue et une carte de commande ouverte, une machine grillée peut embrasser de nouvelles vocations dans un tout autre domaine. Tant que le châssis tient bon, le plafond de performance d’un matériel ouvert n’est délimité que par les modules que l’on connecte à sa carte mère.
Liens de référence :
- Article Hackaday