El maker Riley rescató recientemente del desván una antigua impresora 3D FDM (modelado por deposición fundida) Prusa i3 cuyo extrusor estaba completamente destrozado. En lugar de arrojarla al contenedor de residuos electrónicos, decidió modificarla a fondo e instalarle un sistema de dosificación de fluidos. La máquina, concebida en origen para extruir termoplásticos rígidos, se transformó en una sofisticada plataforma capaz de imprimir líquidos.
El destino habitual del hardware averiado suele ser el desguace vendido al peso. Sin embargo, las interfaces estándar y modulares propias de la arquitectura abierta se convirtieron en la póliza de vida del equipo. El fallo mecánico dejó de ser una sentencia de muerte para convertirse en la oportunidad perfecta de reinventar su propósito.
Adiós al hotend roto: sustituir el aire por fluido de soporte
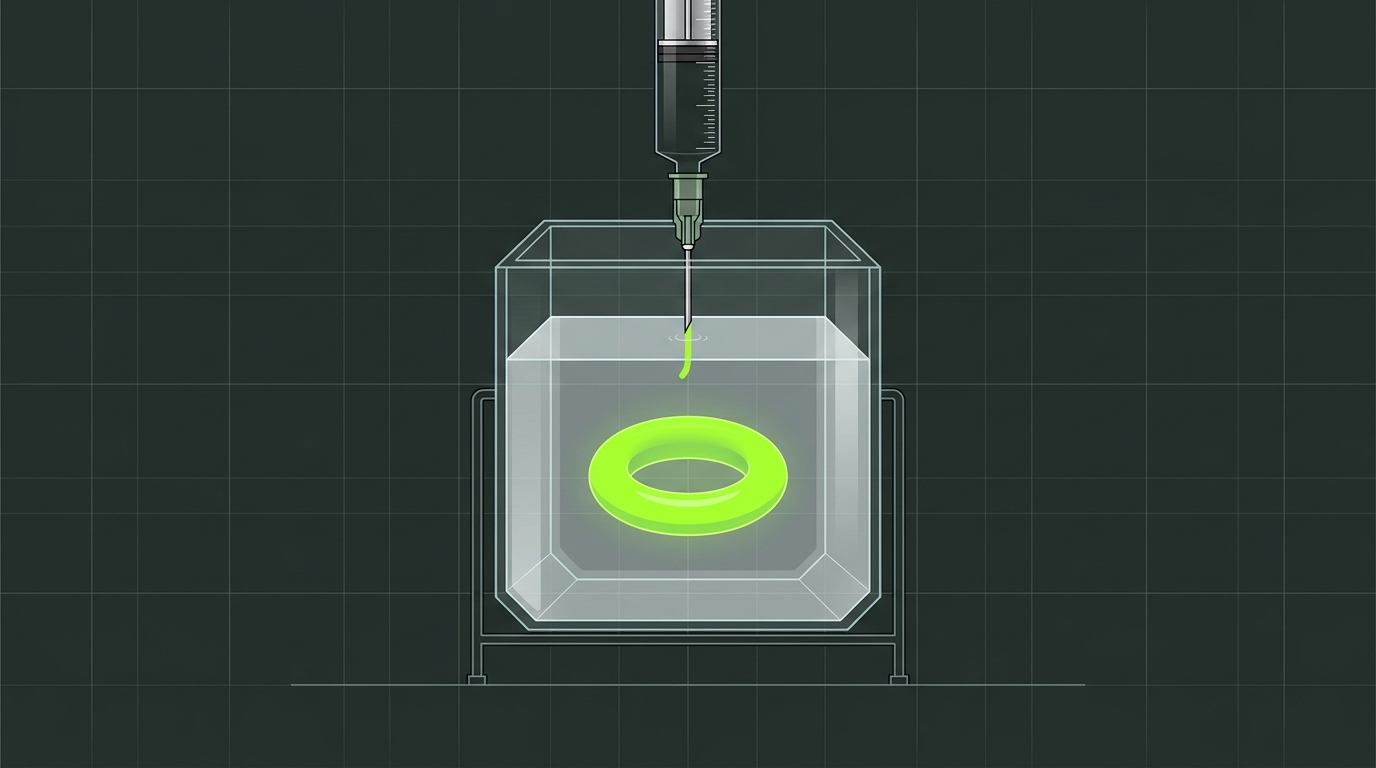
Las impresoras FDM tradicionales depositan plástico fundido en el aire, confiando en el enfriamiento capa por capa para consolidar la pieza. Esta técnica funciona a la perfección con filamentos rígidos. Sin embargo, si el material se sustituye por líquidos o hidrogeles blandos, la gravedad hace que colapsen al instante al carecer de sustento. Para sortear esta barrera física, Riley recurrió a la técnica de impresión 3D embebida (E3DP, Embedded 3D Printing), reemplazando el aire ambiente por un baño de fluido de soporte de alta densidad.
En la transformación práctica, desmontó por completo el bloque del hotend averiado de la Prusa. En su lugar colocó una bomba de jeringa de código abierto Allstruder, diseñada específicamente para impulsar fluidos viscosos con gran precisión volumétrica. La placa controladora original se sustituyó por una Caribou Duet 3 con el fin de gobernar el nuevo motor paso a paso y la lógica de impulsión. Gracias al uso de módulos abiertos disponibles en el mercado, el coste de la remodelación fue mínimo.
Esta modularidad intercambiable constituye la piedra angular de la longevidad ilimitada del hardware libre. El chasis, los ejes y los motores paso a paso seguían funcionando sin problemas. Bastó con sustituir el cabezal ejecutor para transformar un extrusor de plástico en un banco de trabajo para fluidos.
Investigación académica replicada en el taller personal
Antes de que los makers se lanzaran a este tipo de modificaciones caseras, la técnica E3DP acumulaba años de investigación en los laboratorios. En 2026, Rongji Tang y su equipo publicaron una exhaustiva revisión en Frontiers in Materials, analizando la frontera tecnológica de la E3DP: control de calidad de impresión, tipos de matrices de soporte y su reutilización. Esta técnica encierra un enorme potencial comercial en robótica blanda, bioimpresión de tejidos y microfluídica.
La dificultad de impresión varía enormemente según las propiedades reológicas del fluido. Depositar con precisión fluidos newtonianos sigue siendo un reto mayúsculo, cuyas limitaciones físicas fueron detalladas por Hejoon Jun y sus colaboradores en un artículo de 2025 en Applied Materials & Interfaces. En 2026, Min Ye et al. dieron un paso más en el International Journal of Extreme Manufacturing para imprimir tejidos celulares vivos, proponiendo un medio de soporte autorreparable denominado EPICS.
El proyecto de Riley derribó las barreras económicas del instrumental científico de laboratorio. Logró trasladar metodologías propias de instalaciones experimentales de alto coste a una impresora de consumo recuperada de menos de 500 dólares. El ecosistema abierto y la filosofía maker salvaron la brecha instrumental entre los laboratorios de vanguardia y el garaje doméstico.
Ventana de 40 minutos: cuando el tiempo se convierte en la variable crítica
Con la mecánica lista, el verdadero cuello de botella pasó al terreno de la ciencia de materiales y la física. En las pruebas preliminares de calibración, Riley empleó queso crema, un material accesible y fácil de limpiar, ideal para ajustar la fuerza de empuje del motor y la velocidad de desplazamiento. Una vez validada la estructura mecánica, utilizó gel fijador para el pelo como baño de soporte para imprimir resina epoxi de dos componentes.
Tras la mezcla, la resina epoxi cuenta con una vida útil de apenas 40 minutos antes de comenzar a solidificar. La máquina debía vaciar la jeringa con absoluta precisión dentro de ese ajustado intervalo. Cambiar el aire por un baño líquido altera por completo las leyes físicas del FDM. El abanico de materiales se amplía, pero el tiempo se convierte en un factor despiadado. La velocidad de flujo, la viscosidad y el tiempo de curado deben sincronizarse a la perfección durante esos 40 minutos; cualquier retraso bloquea la aguja de manera irreversible.
Para colmo, la incompatibilidad química entre el gel fijador y la resina desestabilizó el flujo de extrusión. Finalmente, Riley optó por el elastómero de silicona Sylgard 184, cuyo tiempo de curado es notablemente más permisivo.
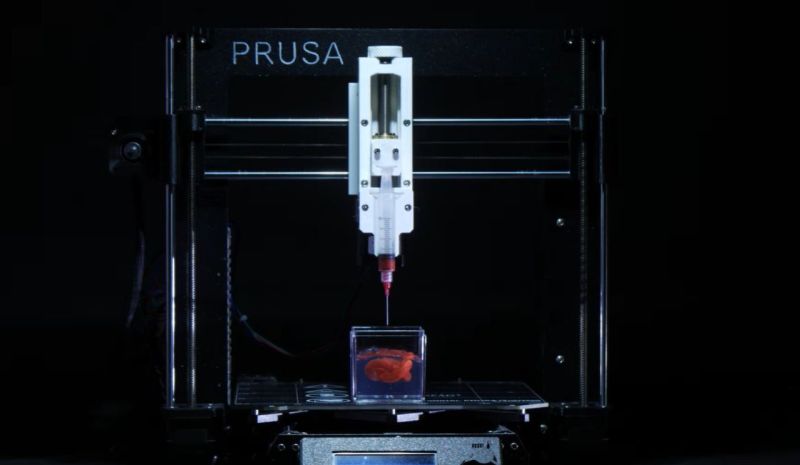 Figura: Proceso de impresión de silicona sostenida en gel. Fuente: Hackaday
Una mezcla química imprevista frena el curado
La máquina modificada logró extruir con éxito una estructura de triple toroide de silicona suspendida de forma impecable dentro del gel capilar transparente, sin deformarse y confirmando el control espacial del sistema. Sin embargo, pasaron los días y la silicona continuaba en un estado semilíquido y pegajoso, sin llegar a adquirir la esperada textura elástica y firme.
Determinados aditivos químicos presentes en el gel comercial inhibieron la reacción de curado catalizada por platino de la silicona. Este contratiempo pone de manifiesto el coste técnico oculto de recurrir a productos comerciales de consumo masivo: los cosméticos de uso cotidiano contienen formulaciones complejas con tensioactivos y conservantes cuyos efectos catalizadores o inhibidores sobre los polímeros sintéticos son casi imposibles de anticipar.
El verdadero obstáculo de la impresión 3D de líquidos no radica en la cinemática de la máquina, sino en la compatibilidad química entre el baño de soporte y el material extruido. La precisión mecánica se calibra desde el firmware y los motores responden al micrómetro; pero las reacciones químicas fundamentales de los polímeros no admiten atajos.
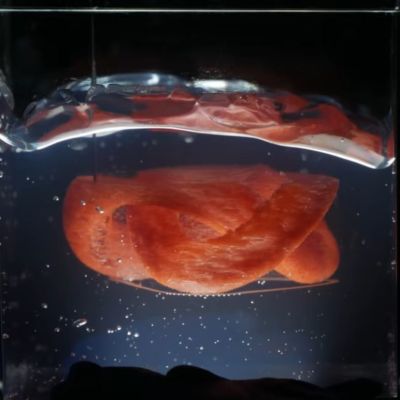 Figura: El toroide de silicona sin curar completamente. Fuente: Hackaday
Una Prusa i3 destinada al desguace renació como banco de pruebas para la impresión 3D fluídica de vanguardia. El hardware de código abierto no tiene fecha de caducidad obligatoria. Siempre que un entusiasta cuente con una jeringa y una controladora abierta, una máquina estropeada puede asumir nuevos cometidos en un terreno insospechado. Mientras los ejes mecánicos resistan, el techo de rendimiento de los dispositivos abiertos depende únicamente de los módulos que se conecten a su placa base.
Enlaces de referencia:
- Reportaje en Hackaday